
 English
 简体中文
Nákladní vůz třídy 8 s celkovou hmotností 80 000 lb, sestupem o 6 % může stlačit teplotu bubnu nad 400 stupňů C, přesně tam, kde konvenční organické obložení začínají blednout. Tento provozní limit v kombinaci s předpisy o obsahu mědi, pracovními cykly elektrického pohonu a telematicky řízenou údržbou nutí technologii brzdného tření ke změně rychleji, než tomu bylo od doby, kdy se vzduchové brzdy staly standardním vybavením.
Technologie tření brzd je kombinací třecích materiálů, architektury čelistí nebo destiček a systémů snímání opotřebení, které přeměňují kinetickou energii na řízené teplo. Příští generace je definována třemi směnami najednou: materiály se stávají v souladu s předpisy, boty jsou připraveny na senzory a sestavy se stávají modulárními.
Detekce opotřebení mění brzdové čelisti na datové body
Zabudované indikátory opotřebení se stávají standardní specifikací pro těžké brzdové čelisti, protože plánovaná 30minutová kontrola na výtahu stojí mnohem méně než rýhovaný buben a neplánovaná zastávka u silnice.
Telematické platformy nyní sledují zbytkovou tloušťku obložení, když boty nesou viditelné nebo elektronické známky opotřebení. Jakmile obložení dosáhne u vzduchem brzděných nákladních vozidel zhruba 3,2 mm, systém naplánuje výměnu před poškozením bubnu. U vozového parku s 500 nákladními vozy toto řazení samo o sobě snižuje prostoje související s brzdami a náklady na díly, protože bubny představují velký podíl na každé opravě brzd.
Design Wear-sign se tedy posouvá od novinky k požadované funkci. Navádění v terénu zapnuto výměna znamének opotřebení u brzdových čelistí pro velké zatížení již ukazuje flotilám, jak číst indikátory na platformách, jako je 4591PQ, zatímco výrobci spojují strukturální integritu obuvi s Ocelová brzdová čelist 4709ES2 která drží svou geometrii, když se podšívka opotřebovává.
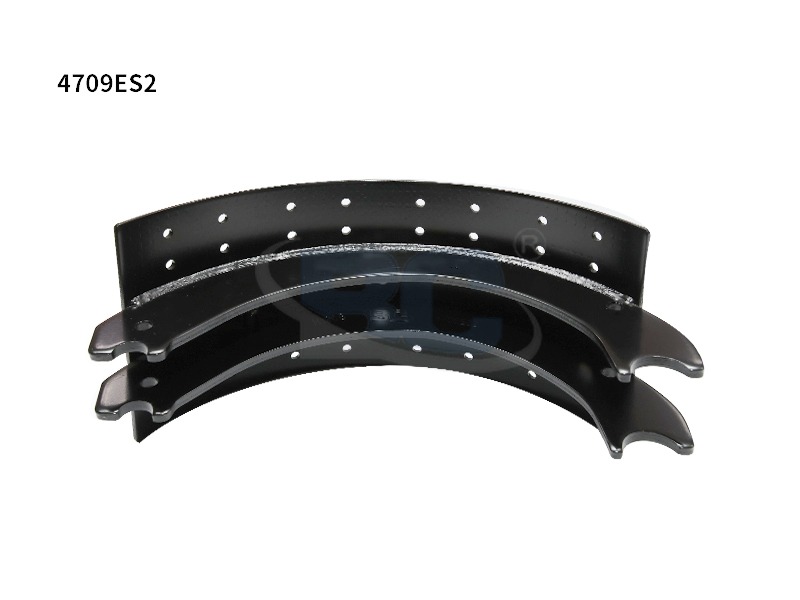 Vlastní 4709ES2 OEM výrobci brzdových čelistí, vývozci, společnost Zhejiang Bangchi Auto Parts Co., Ltd. je čínský vlastní výrobce brzdových čelistí 4709ES2 OEM výrobce, vývozce, společnost, číslo dílu: 4709ES2 Výrobce... Zobrazit produkt →
Chemie bez mědi se stává základní linií shody
Největší posun materiálu v oblasti tření bubnových brzd řídí regulační lhůty, nikoli marketingové preference. Obsah mědi v brzdových třecích materiálech prodávaných ve Spojených státech musel klesnout pod 5 procent do roku 2021 a musí klesnout pod 0,5 procenta do roku 2025 v rámci iniciativy Kalifornie/EPA bez obsahu mědi.
Měď byla ceněna pro svou tepelnou vodivost a stabilitu při vysokých teplotách, takže její odstranění přinutilo chemiky přeformulovat keramická vlákna, aramidovou buničinu a nová pryskyřicová pojiva. Výsledkem je generace obložení s nízkou prašností a nízkou hlučností, které již nevyměňují shodu za brzdnou sílu. Evropský rámec REACH a podobná asijská pravidla o způsobilosti k provozu na silnicích se ubírají stejným směrem.
| Materiální rodina | Typické složení | Tepelná tolerance | Profil opotřebení a prachu | Běžné těžké použití |
| Organické vázané pryskyřicí | Guma, grafit, aramidové vlákno | ~250 stupňů C | Pohodlné tření, rychlejší opotřebení | Lehké nákladní vozy a přívěsy |
| Nízká metalíza | Ocelová a měděná vlákna v pryskyřici | ~350 stupňů C | Silný záběr, vyšší prašnost | Regionální a odborné nákladní vozy |
| Polokovové | Vysoký obsah oceli, grafit | ~400 stupňů C | Stabilní při vysoké teplotě, tvrdší na bubny | Linehaulové flotily třídy 8 |
| Keramický hybrid | Keramická vlákna, pojivo bez obsahu mědi | ~400 stupňů C | Nízká prašnost, nízká hlučnost, odolná proti korozi | Městské a EV kompatibilní aplikace |
| Bez mědi | Aramid, keramika, nové pryskyřičné systémy | ~380 stupňů C | Odpovídá životnosti měděné éry ve většině pracovních cyklů | Flotily řízené dodržováním předpisů |
Pro kupující je praktickým testem, zda si obložení udrží svůj koeficient tření v průběhu teplotních a cyklů opotřebení. A 4709 odolné brzdové obložení postavená na těchto složeních poskytuje vozovým parkům přímou cestu od čísla dílu FMSI k ověřenému výkonu, aniž by bylo nutné vést samostatný inventář z doby mědi.
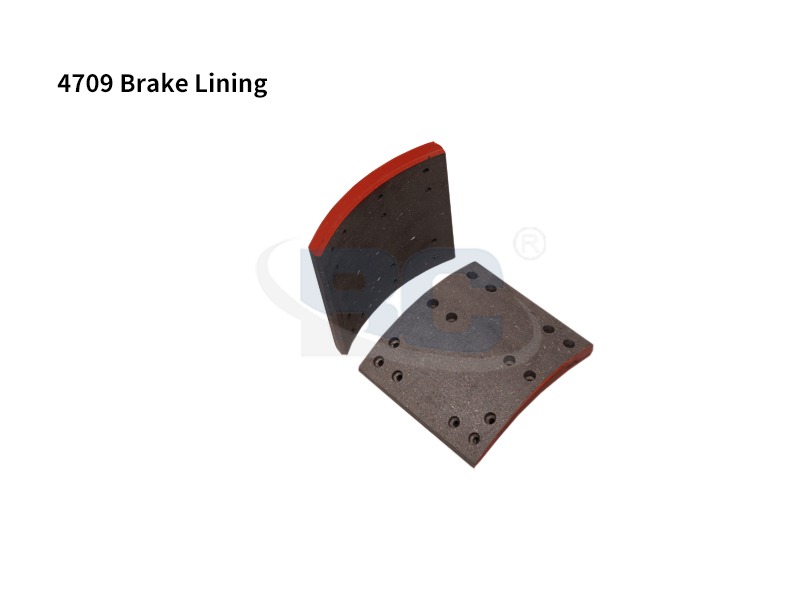 Custom 4709 Brzdové obložení OEM výrobci, vývozci, společnost Zhejiang Bangchi Auto Parts Co., Ltd. je Čína vlastní 4709 brzdové obložení OEM výrobci, vývozci, společnost, číslo dílu: 4707 brzdové obložení... Zobrazit produkt →
Modulární předlinkované sestavy a sledovatelnost FMSI
Předem obložené brzdové čelisti a sady obložených čelistí konsolidují trh s náhradními díly, protože jedna indexovaná sestava eliminuje nesoulad mezi obložením a patkou, chyby nýtování a nekonzistentní leštění při instalaci.
Systém číslování FMSI je páteří této sledovatelnosti. Standardní reference jako 1308E, 4515Q a 4707Q mapují přímo na OE platformy od BPW, SAF, Volvo, MAN, DAF, Hino a Nissan, takže distributor může skladovat jednu indexovanou botku a pokrýt několik generací náprav. The konstrukční rozdíl mezi brzdovým obložením a brzdovými čelistmi zde záleží: když obložení a botka dorazí jako jedna certifikovaná sestava, je třecí materiál namontován se správným poloměrem a specifikací krouticího momentu v továrně, nikoli v dílně.
- Méně SKU a méně chyb křížových odkazů na počítadle
- Konzistentní leštění podšívky a kontaktní záplata od první zastávky
- Nižší celkové náklady na konec kola než samostatně pořizované boty a obložení
- Soupravy lemovaných bot a opravárenské sady, které obsahují hardware pro výměnu při jedné návštěvě
The předlemovaná sestava brzdových čelistí 4707Q je přímým příkladem tohoto modulárního přístupu, párování OE indexované geometrie boty s továrně montovaným obložením. Stejná logika tlačí dodavatele spíše k plně sestaveným sadám kol než k volným součástkám.
 Zakázkové 4707Q lemované brzdové čelisti OEM výrobci, vývozci, společnost Zhejiang Bangchi Auto Parts Co., Ltd. je čínská zakázková 4707Q lemovaná brzdová čelist OEM výrobci, vývozci, společnost, číslo dílu: 4707Q Prod... Zobrazit produkt →
Přesná výroba a certifikované řízení procesu
Technologie těsnějšího tření vyžaduje těsnější geometrii: rovinnost stojiny boty, poloměr stolu a tolerance montáže obložení určují, zda nový materiál pod zatížením dosáhne své navržené kontaktní plochy.
Bota, která je podle specifikace plochá, ale má poloměr o půl milimetru, soustřeďuje zatížení na patu a špičku, vytváří horká místa a předčasné zasklení. Výběr dodavatele proto závisí na řízení procesu, nejen na materiálových listech. Společnost Zhejiang Bangchi Auto Parts Co., Ltd Výroba těžkých brzd s certifikací IATF 16949 s výrobní linkou dimenzovanou na dva miliony brzdových čelistí ročně, závodem o rozloze 13 000 metrů čtverečních a vývojovým týmem, který vyrábí zakázkové díly podle zákaznických výkresů.
Vzhledem k tomu, že produktová řada je indexována podle číselného systému FMSI, může flotila nebo distributor ověřit geometrii, materiál a aplikaci na základě samotného čísla dílu a poté škálovat od prototypu po velkoobjemovou dodávku.
Elektrické vozíky mění pracovní cyklus, nikoli fyziku
Rekuperační brzdění zvládne 60 až 80 procent zpomalovací energie v elektrickém nákladním automobilu, přesto zůstává třecí brzda zodpovědná za konečné zastavení, nouzové zastavení a přidržení při parkování.
Toto rozdělení vytváří nový způsob selhání: brzdové čelisti, které se nepoužívají, jsou náchylnější ke korozi a prorezivění, zatímco lehké opakované aplikace s regenerací mohou vyleštit obložení do tvrdé glazury. Odezva materiálu a ocelové botky směřuje k povrchům odolným proti korozi, stabilním koeficientům tření při nízkých teplotách a plánům leštění zabudovaným v servisním softwaru.
konstantní zpomalování, rekuperuje kinetickou energii do baterie a udržuje nízkou průměrnou teplotu bubnu.
konečné zastavení, nouzové zastavení, zastavení při parkování a manévry při nízké rychlosti, kde je omezen regenerační moment.
Elektrické vozíky neodstraňují třecí technologii z dodavatelského řetězce; zpřísňují její kvalifikační proces.
Udržitelnost přechází od doplňku ke kritériu nákupu
Kupující nyní před schválením dodavatele auditují třecí materiály na azbest, olovo, chrom a recyklovatelnost a tento audit se stává spíše smluvním požadavkem než zaškrtávacím políčkem.
Citlivost Kalifornie Proposition 65, směrnice EU o ukončení životnosti a limity městských částic nutí distributory zveřejňovat environmentální profil každého obložení, které prodávají. To zvýhodňuje dodavatele, kteří dokumentují materiálové složení, dodržují vyřazení mědi a snadno oddělují obložení od ocelové patky pro recyklaci.
Vizualizace příští dekády technologie tření
Níže uvedená tabulka shrnuje relativní prioritu investičních oblastí třecích technologií pro kupující a výrobce s vysokým zatížením do roku 2032 na základě regulačních a provozních faktorů popsaných výše.
Priorita investičních oblastí třecích technologií, výhled 2026-2032
Často kladené otázky
Jaký je největší budoucí trend v technologii brzdného tření pro těžká nákladní vozidla?
Kombinace přeformulování materiálu bez obsahu mědi a integrace snímání opotřebení je dominantním trendem. Předpisy určují základní materiál, zatímco telematika a prediktivní údržba odměňují dodavatele, jejichž boty mohou signalizovat svůj vlastní bod výměny.
Odstraní elektrická nákladní vozidla třecí brzdy?
Ne. Elektrické vozíky stále vyžadují mechanickou třecí brzdu pro konečné zastavení, nouzové brzdění a parkování. Regenerační brzdění snižuje tepelné zatížení, ale zbývající pracovní cyklus klade nové požadavky na odolnost proti korozi a stabilitu při tření při nízkých teplotách.
Jsou brzdová obložení bez obsahu mědi stejně odolná jako obložení obsahující měď?
Moderní hybridní složení bez obsahu mědi a keramiky se shodují s obložením z doby mědi ve většině náročných pracovních cyklů, včetně trvalých zastavení při vysokých teplotách. Hlavním požadavkem je dodavatelská dokumentace zkušebních dat podle kritérií FMVSS 121 a ECE R90 pro konkrétní aplikaci vozidla.
Jak pomáhá číslování FMSI s budoucí technologií tření brzd?
FMSI indexování vytváří univerzální jazyk pro geometrii obuvi a přizpůsobení podšívky. Jak se obložení a senzory vyvíjejí, standardní reference FMSI udržují náhradní díl, ať už holou ocelovou botku, předem obloženou sestavu nebo kompletní sadu, sledovatelné a zaměnitelné napříč platformami OE.


