
 English
 简体中文
Co znamená "kvalita" pro obložení brzdových čelistí
Kvalita výroby obložení brzdových čelistí není výsledkem jediného testu. Je to konzistentní třecí výkon, tepelná stabilita, rozměrová přesnost a mechanická integrita v každé šarži, kterou závod dodává, a kupující hodnotící dodavatele by měl hledat důkazy o všech čtyřech.
Konzistence tření je na prvním místě. Obložení těžkých nákladních vozidel je obvykle formulováno tak, aby udrželo koeficient tření mezi 0,35 a 0,45 a výrobcem přijaté okno je zhruba 0,05 nad nebo pod cílovou hodnotou v celém rozsahu teplot. Pokud mimo toto okno dochází k posunu tření, řidiči zaznamenají slabé brzdění nebo zachycení, nepříjemnou reakci brzd a opotřebení obložení nerovnoměrně.
Stejně důležitá je i tepelná stabilita. Vyblednutí obložení, ztráta tření při vysoké teplotě, je hlavním přispěvatelem k nouzovému brzdění těžkých nákladních vozidel na dlouhých sjezdech. Kvalitně ověřené obložení udržuje svůj pokles tření mezi 100 C a 300 C uvnitř deklarovaného okna místo toho, aby prudce padalo při zahřátí bubnu.
Kontrola surovin: Kde se rozhoduje o kvalitě
Každý nedostatek kvality nalezený v hotovém obložení lze vysledovat zpět k rozhodnutí o surovině, které bylo učiněno týdny dříve, a proto je vstupní kontrola materiálu první linií obrany. Receptura brzdového obložení se skládá ze čtyř skupin přísad a každá z nich potřebuje před uvedením do výroby definované přejímací kontroly.
- Pryskyřičná pojiva, obvykle fenolová: u příchozích šarží se kontroluje doba gelovatění, viskozita a obsah volného fenolu.
- Výztužná vlákna jako je aramid, skelná a minerální vlna: zaznamenává se distribuce délky, pevnost v tahu a obsah vlhkosti.
- modifikátory tření, včetně abraziv a pevných maziv: distribuce velikosti částic a chemická čistota jsou ověřeny sítovou analýzou.
- Plnidla a pomocné prostředky pro míchání: hustota, absorpce oleje a barevná konzistence jsou porovnány se specifikací schváleného dodavatele.
Každá příchozí šarže nese jedinečný kód šarže, který spojuje dodávku suroviny s číslem dílu hotové výstelky. Pokud se reklamace vrátí z terénu, může výrobce během několika minut dohledat vadný díl u dodavatele, datum dodání a zkušební certifikát. Podle pravidel IATF 16949 je tato sledovatelnost auditovatelná, nikoli volitelná.
Výrobní proces: Kontrolováno na každém kroku
Jakmile se schválené materiály dostanou do výroby, o kvalitě rozhoduje procesní disciplína: dokumentovaný postup pro každou fázi, protokolovaný parametr pro každý cyklus a ověřená výstupní kontrola po každé operaci. Kontrolní body jsou stejné, ať už se v závodě vyrábí pouze obložení nebo kompletní obložení brzdových čelistí.
- Vážení a míchání: formulace se zváží s tolerancí 0,5 procenta a mísí se v časovaném cyklu s vysokým střihem. Záznamy mixéru zaznamenávají dobu cyklu, rychlost čepele a teplotu mixování.
- Lisování: předtvarovaná směs se lisuje do zelených vyzdívek pod řízeným tlakem a teplotou formy. Parametry lisu jsou zaznamenávány za cyklus a denně kontrolovány.
- Vytvrzování: výstelky se vypalují podle plánu postupného zahřívání, který odstraňuje těkavé látky a zesíťuje pryskyřicovou matrici. Údaje o profilu trouby jsou archivovány pro každou dávku.
- Broušení a konečná úprava: povrchy jsou broušeny se specifikovanou tolerancí tloušťky a vzorek z každé šarže je měřen proti výkresu FMSI pro tloušťku, šířku a poloměr oblouku.
- Sestava pro lemované boty: Kontroluje se nýtovací moment, hloubka zahloubení a vyrovnání otvoru spolu s mezerou mezi obložením a žebrem boty.
- Značení a balení: číslo FMSI, kód šarže a datum výroby jsou trvale vyznačeny na každém dílu, čímž je uzavřena smyčka sledovatelnosti.
Stejná disciplína platí i pro kovovou stranu brzdové čelisti. Ocelové patky musí držet pravoúhlost mezi pásem a platformou a pozice otvorů pro nýty uvnitř tolerance výkresu, a to je úkol pro měřicí přípravky, nikoli pro vizuální kontrolu. Na díly, jako je Ocelová brzdová čelist 4709ES2 , rozměrové kontroly probíhají na vyhrazeném měřidle na konci obráběcí linky.
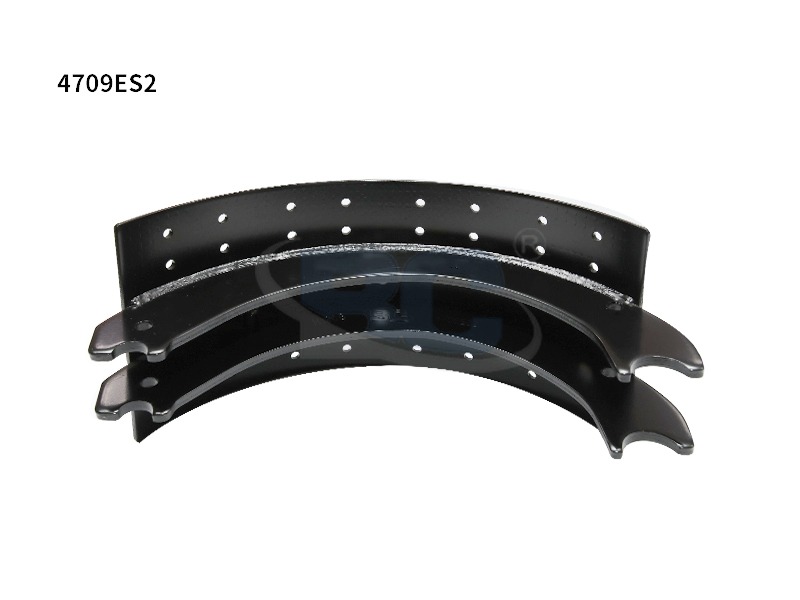 Vlastní 4709ES2 OEM výrobci brzdových čelistí, vývozci, společnost Zhejiang Bangchi Auto Parts Co., Ltd. je čínský vlastní výrobce brzdových čelistí 4709ES2 OEM výrobce, vývozce, společnost, číslo dílu: 4709ES2 Výrobce... Zobrazit produkt →
Testování: Co se měří před odesláním
Žádná vyzdívka neopustí závod s kontrolovanou kvalitou, aniž by prošla definovanou baterií laboratorních testů a prahy přijatelnosti jsou specifické a měřitelné. Níže uvedená kritéria představují testy uvolnění jádra používané pro těžké výměnné obložení.
| Test | Co ověřuje | Typické přijetí |
| Pevnost ve smyku | Přilnavost podšívky k síti | Min 12 MPa, bez delaminace |
| Tření a blednutí | Mu stabilita od 100 C do 300 C | V rozmezí 0,05 od cílové hodnoty |
| Míra opotřebení | Životnost na dlouhé vzdálenosti | Max 0,2 mm na 1 000 km |
| Rozměrová kontrola | Tloušťka, šířka, poloměr oblouku | Podle tolerance výkresu FMSI |
| Stahovací nýt (obuv s podšívkou) | Mechanická retence | Žádné uvolnění při jmenovité zátěži |
Laboratorní výsledky jsou potvrzeny vzorkem z každé výrobní šarže, nejen při zavedení nové receptury. Vzorkování na úrovni šarží je to, co promění dobrou recepturu materiálu na spolehlivý produkt na trhu s náhradními díly, protože zachytí procesní posun ještě předtím, než se dostane k zákazníkovi.
Dokonce i jednoduchý náhradní díl, jako je např brzdové obložení 4515 musí projít úplným střihem, blednutím a rozměrovou sekvencí, než se dostane do skladu. Testy nejsou vyhrazeny pro vývoj produktu; jsou rutinní bránou pro každou šarži.
 Custom 4515 Brzdové obložení OEM výrobci, vývozci, společnost Zhejiang Bangchi Auto Parts Co., Ltd. je Čína vlastní 4515 brzdové obložení OEM výrobci, vývozci, společnost, číslo dílu: 4515 brzdové obložení... Zobrazit produkt →
Rozměrové tolerance a soulad s FMSI
Číslo FMSI je příslibem: podšívka, která nese dané číslo, musí odpovídat každé jiné vložce se stejným číslem pro tvar, lícování a tření. FMSI, Friction Materials Standards Institute, publikuje referenční geometrii, která definuje každé číslo dílu, a výrobce, který vytiskne číslo FMSI na krabici, prohlašuje, že díl odpovídá tomuto odkazu.
Kritické rozměry u odolného obložení jsou tloušťka, šířka, poloměr oblouku třecí plochy a poloha a hloubka otvorů pro nýty nebo zkosení. Tloušťka je typicky řízena na přibližně 0,10 mm nad nebo pod hodnotu tažení. Geometrie drážky a zkosení je stejně důležitá, protože ovlivňuje hluk, odsávání prachu a počáteční chování lože.
Pro náhradní aplikace, jako je např 4707Q obložená brzdová čelist hloubka zahloubení nýtu a mezera mezi podšívkou a žebrem boty se kontroluje u každého vzorku vytaženého z šarže. Tato dvě měření rozhodují o tom, zda se bota instaluje do stávajícího bicího hardwaru bez úprav.
 Zakázkové 4707Q lemované brzdové čelisti OEM výrobci, vývozci, společnost Zhejiang Bangchi Auto Parts Co., Ltd. je čínská zakázková 4707Q lemovaná brzdová čelist OEM výrobci, vývozci, společnost, číslo dílu: 4707Q Prod... Zobrazit produkt →
Certifikace, audity a ověřená sledovatelnost
Tvrzení o kvalitě je pouze tak silné, jak silná je certifikace, která za ním stojí, a pro brzdové komponenty je tato certifikace IATF 16949. Závod s certifikací IATF 16949:2016 prošel zdokumentovaným auditem svého systému managementu kvality třetí stranou: kontrolní plány, analýza poruchových stavů, schválení dodavatele, záznamy o kalibraci a soubory školení zaměstnanců jsou všechny prověřovány a certifikáty dozorového auditu jsou udržovány.
Společnost Zhejiang Bangchi Auto Parts Co., Ltd. dokončila přechod na novou verzi certifikačního auditu IATF 16949:2016 a výrobu brzdových čelistí a obložení pro velká zatížení podřídila stejnému systému kvality, jaký se používá v celém globálním automobilovém dodavatelském řetězci. Kupující může požádat o číslo certifikátu, certifikační orgán a datum posledního auditu a legitimní výrobce bez váhání poskytne všechny tři. Úplná historie systému jakosti je zdokumentována na něm stránka profilu společnosti .
Často kladené otázky
Jaký je nejdůležitější test kvality obložení brzdových čelistí?
Zkouška pevnosti ve smyku je na prvním místě, protože ověřuje, že podšívka zůstává při zatížení přilepená k tkanině boty. Typický práh přijatelnosti pro vysoce namáhané vyzdívky je minimálně 12 MPa bez delaminace, odebrané z každé šarže.
Jak souvisí číslování FMSI s kvalitou?
Číslo FMSI definuje tvar, lícování a třecí charakteristiky obložení. Kvalita je potvrzena, když vyrobený díl odpovídá tolerancím výkresu FMSI, obvykle 0,10 mm nad nebo pod tloušťkou, takže se instaluje a funguje jako referenční díl.
Jakou certifikaci by měl mít výrobce obložení brzdových čelistí?
Příslušná systémová certifikace je IATF 16949:2016, udržovaná prostřednictvím každoročních dozorových auditů třetích stran. Kupující by si měli vyžádat certifikát, certifikační orgán a nedávné datum auditu, spíše než přijímat ústní tvrzení.
Jak často se testují výrobní šarže?
Zařízení s kontrolou kvality testují vzorek z každé šarže na pevnost ve smyku, třecí stabilitu a rozměrovou přesnost, a to nejen během vývoje receptury. Odběr vzorků na úrovni šarže zachycuje posun procesu dříve, než se vadné díly dostanou k zákazníkům.
Další odpovědi týkající se výběru, údržby a výměny jsou shromážděny na webu stránka s často kladenými dotazy .


